Önemli noktalar
- Endüstriyel kaşar üretimi süt kabulünden soğutmaya kadar 9 adımdan oluşur; rendeleme isteğe bağlı son adımdır.
- Telemenin haşlamaya hazır olması için hedef pH 5,2–5,4 aralığıdır ve süre yerine pH ile takip edilir.
- Haşlama suyu tipik olarak 70–80 °C'de tutulur; sıcaklık ve yoğurma hızı kaşarın dokusunu belirler.
- Kalıptaki kaşar 2–6 °C soğuk suyla hızla soğutularak şeklini korur.
- Hattın tipik verimi süt miktarına göre yaklaşık %10–12'dir.
İçindekiler
Endüstriyel kaşar, çiğ sütün kabulünden soğutulmuş ve gramajlanmış kalıba kadar 9 adımda üretilir: süt kabul, soğutma ve depolama, pastörizasyon, mayalama ve pıhtılaştırma, teleme süzme ve olgunlaştırma, haşlama ve yoğurma, gramajlama ve kalıplama, soğutma ve isteğe bağlı rendeleme. Her adım bir öncekinin çıktısını alır; bu yüzden makineler kapasite olarak dengeli seçilir.
Kaşar üretiminin 9 adımı
Kaşar üretimi, sütün işletmeye girmesinden soğutulmuş ürünün çıkışına kadar sıralı 9 adımdan oluşur. Aşağıdaki liste, Aktaş Krom kaşar üretim hattının akışını izler.
- Süt kabul: süt süzülür, havası alınır ve ölçülür.
- Soğutma ve depolama: süt işlenene kadar yaklaşık +4 °C'de soğuk tutulur.
- Pastörizasyon: süt 72–75 °C'de ısıl işlemle güvenli hale getirilir.
- Mayalama ve pıhtılaştırma: süt 30–35 °C'de mayalanır, pıhtı oluşur ve kesilir.
- Teleme süzme ve olgunlaştırma: teleme baskı altında suyunu bırakır; hedef pH 5,2–5,4'tür.
- Haşlama ve yoğurma: teleme 70–80 °C sıcak suda haşlanır ve helezonla yoğrulur.
- Gramajlama ve kalıplama: hamur hedef ağırlıkta kesilip kalıplanır.
- Soğutma: kalıplar 2–6 °C soğuk suyla hızla soğutulur.
- Rendeleme (isteğe bağlı): blok kaşar istenirse rendelenerek paketlenir.
| Adım | Ekipman | Değer |
|---|---|---|
| Süt kabul | Süt kabul ünitesi | - |
| Soğutma ve depolama | Süt soğutma tankı | +4 °C |
| Pastörizasyon | Pastörizatör | 72–75 °C |
| Mayalama ve pıhtılaştırma | Peynir teknesi | 30–35 °C |
| Teleme süzme ve olgunlaştırma | Teleme süzme ünitesi | pH 5,2–5,4 |
| Haşlama ve yoğurma | Sulu haşlama makinesi | 70–80 °C |
| Gramajlama ve kalıplama | Gramajlama makinesi | - |
| Soğutma | Soğutma tüneli | 2–6 °C su |
| Rendeleme | Rendeleme makinesi | - |
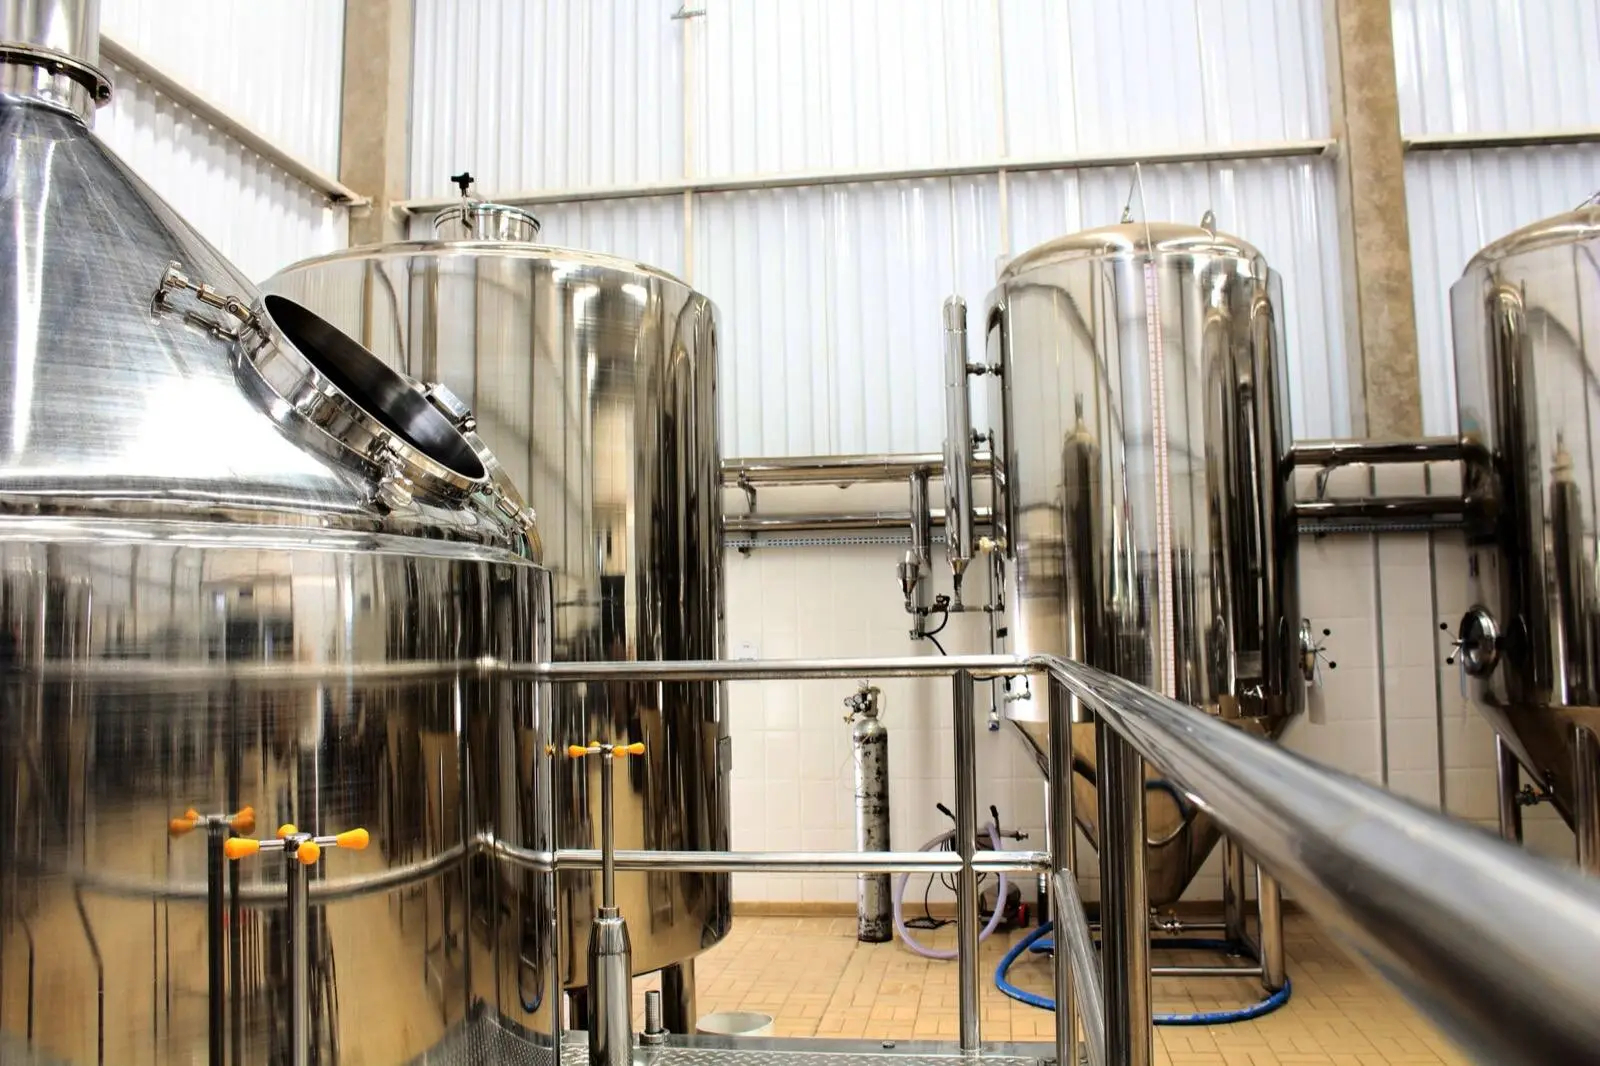
Süt kabul, soğutma ve pastörizasyon
Pıhtılaşmadan önceki üç adım, sütü peynire uygun ve güvenli hale getirmeye yöneliktir. Süt kabul ünitesinde süt süzülür, havası alınır ve ölçülür; hava alma ve süzme, ölçümün doğruluğu ve sonraki ekipmanın korunması açısından önemlidir.
Kabul edilen süt işlenene kadar yaklaşık +4 °C'de soğuk tutulur. Soğuk depolama, sütün bekleme süresince kalitesinin korunmasını sağlar ve üretim programının kabul saatlerinden bağımsız planlanmasına imkân verir. Ardından pastörizasyonla süt 72–75 °C aralığında ısıl işleme tabi tutularak güvenli hale getirilir.
Bu üç adımın kapasitesi, aşağıdaki peynir yapım adımlarının parti büyüklüğüyle uyumlu olmalıdır. Pastörizatör saatlik olarak süt verirken peynir teknesi parti halinde çalışır; aradaki fark tampon depolama ile dengelenir.
Mayalama ve pıhtı kesimi
Pıhtılaştırma adımında süt çift cidarlı bir peynir teknesinde 30–35 °C'ye getirilir, maya eklenir ve pıhtının oluşması için sakin bırakılır. Peynir teknesi verisinde pıhtılaşma süresi 60–90 dakika olarak verilir; gerçek süre süte ve maya koşullarına göre değişir.
Pıhtının kesilme boyutu telemenin su tutmasını belirler. Kesme telleri pıhtıyı istenen boyutta keser, peynir altı suyu alttaki süzme vanasından alınır ve teleme süzme ünitesine aktarılır.
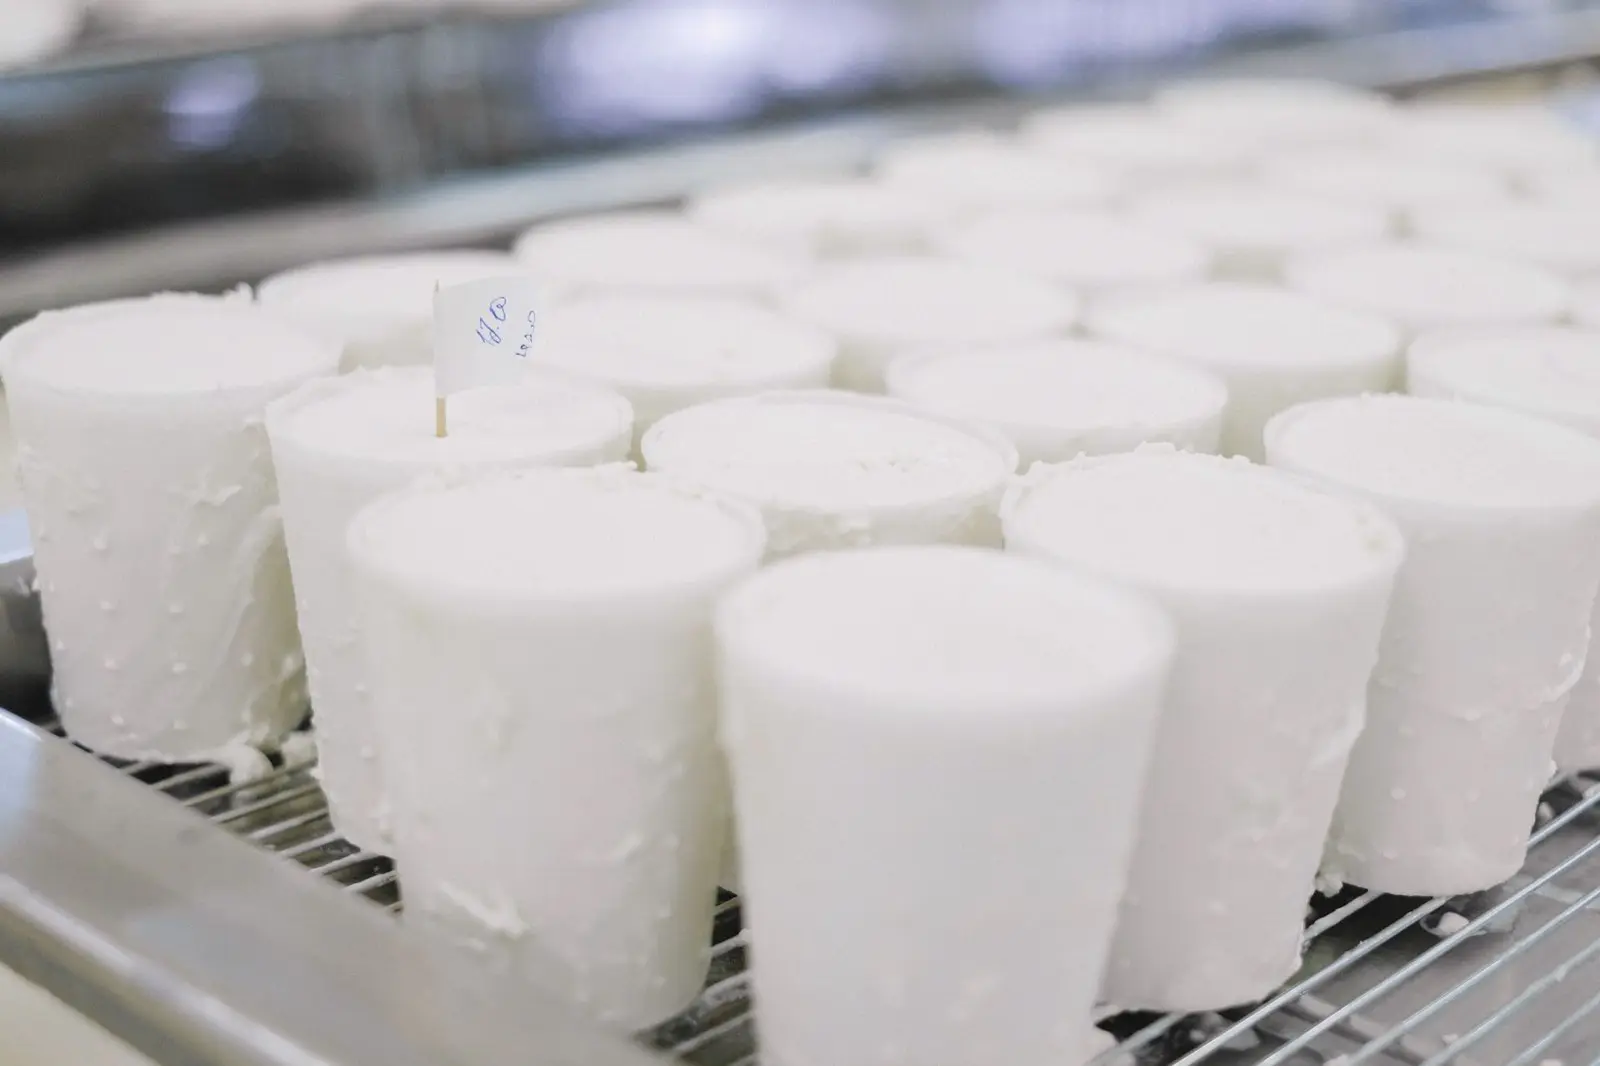
Teleme olgunlaşma ve pH
Telemenin olgunlaşması, haşlamadan önce ulaşılması gereken asitlik düzeyidir ve kaşar üretiminde hedef pH 5,2–5,4 aralığıdır. Teleme önce delikli tablada kendiliğinden süzülür, ardından baskı plakasıyla kalan suyu kademeli olarak bırakır.
Süre süt ve maya koşullarına göre değiştiği için sabit bir saat değeri verilmez; teleme hedef pH ile takip edilir. Düzensiz süzülen teleme, haşlamada dağılma veya sertleşme gibi sorunlara yol açabilir. Baskı pnömatik ya da vidalı olabilir; seçim tesisin hava hattı altyapısına bağlıdır.
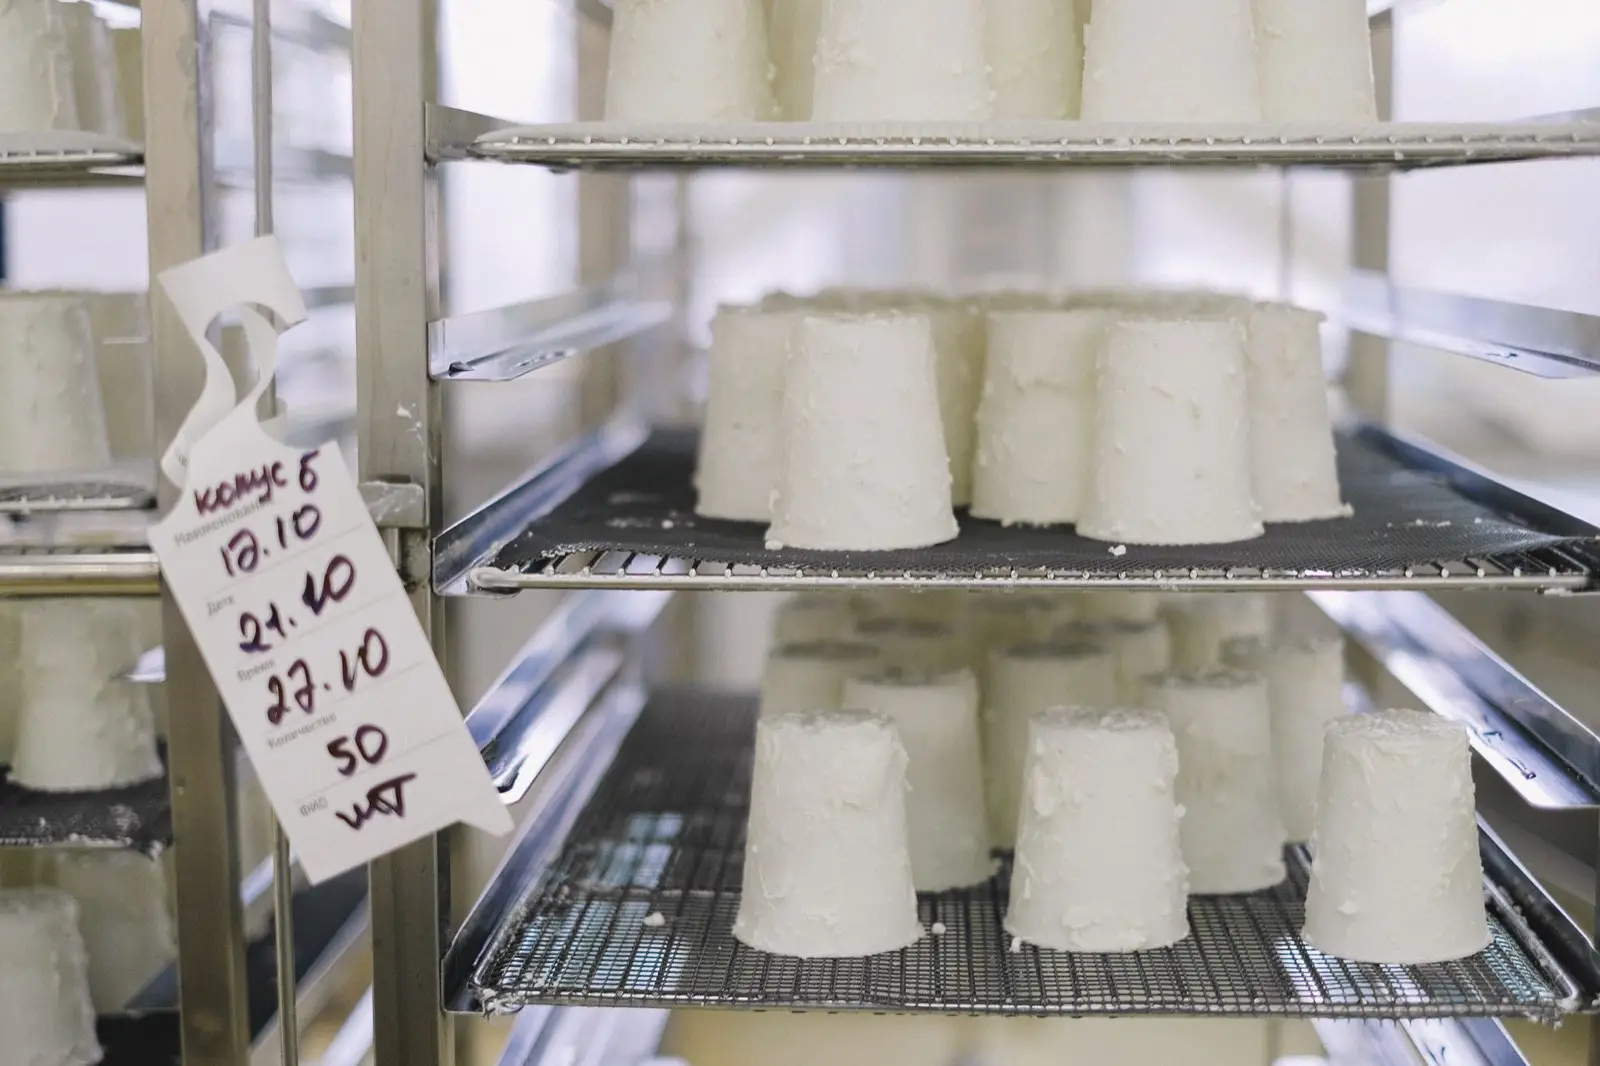
Haşlama ve yoğurma
Haşlama, olgunlaşmış telemenin sıcak suda ısıtılıp yoğrularak kaşara lifli ve elastik yapısını kazandırdığı adımdır. Haşlama suyu tipik olarak 70–80 °C aralığında tutulur; doğru sıcaklıkta haşlanmayan teleme dağılır ya da sertleşir.
Sulu haşlama makinesinde teleme dilimlenerek huniye alınır, sıcak su içinde çift helezonla yoğrulur ve hamur halinde çıkışa taşınır. Helezon devri inverterle ayarlanır. Sıcaklık ve yoğurma hızı, kaşarın dokusunu belirleyen en kritik iki ayardır.
Kalıplama ve soğutma
Kalıplama adımında sıcak hamur hedef ağırlıkta kesilir ve kalıplara doldurulur. Gramajlama makinesinde hedef ağırlık dokunmatik panelden girilir; porsiyon aralığı kalıba göre 250 g ile 11 kg arasındadır ve tipik hassasiyet ±%1–2'dir. Elle kesimde ağırlık sapması doğrudan kâr kaybına dönüşür.
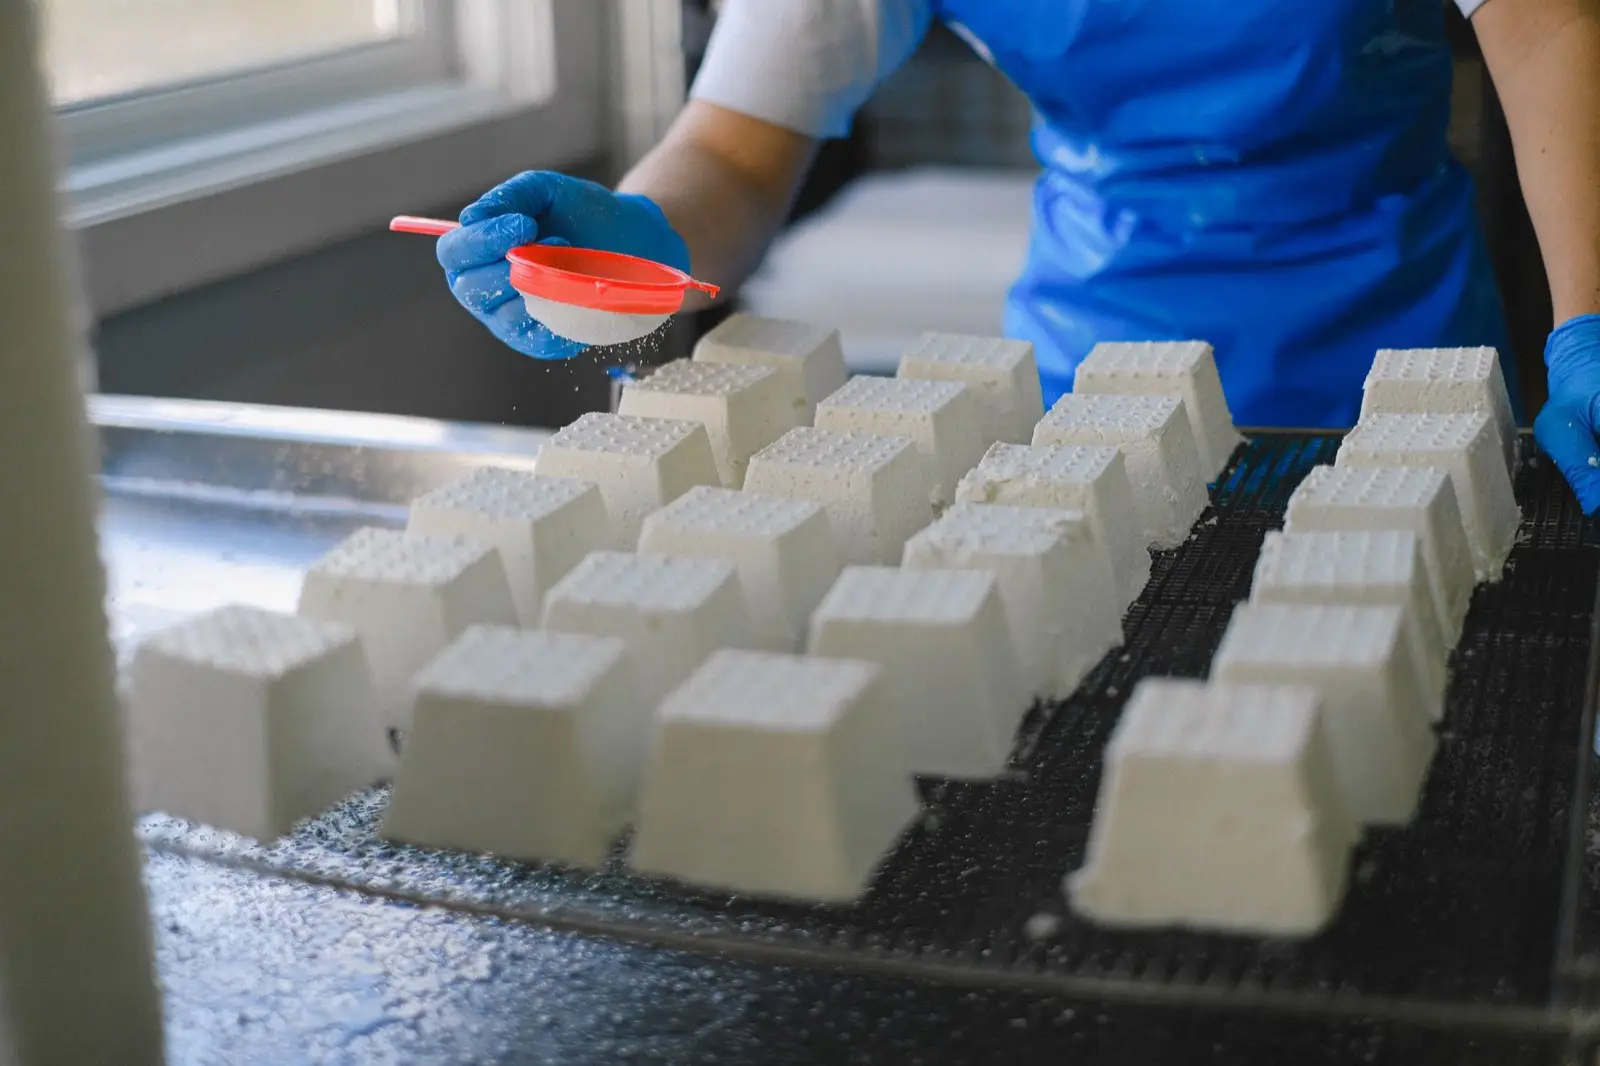
Soğutma, kalıptaki kaşarın şeklini koruması için kısa sürede yapılmalıdır; yavaş soğuyan kaşarda şekil bozukluğu ve mikrobiyel risk artar. Soğutma tünelinde kalıplar 2–6 °C soğuk su banyosundan veya püskürtmeden geçer, bant hızı inverterle ayarlanarak ürünün tünelde kalma süresi belirlenir.
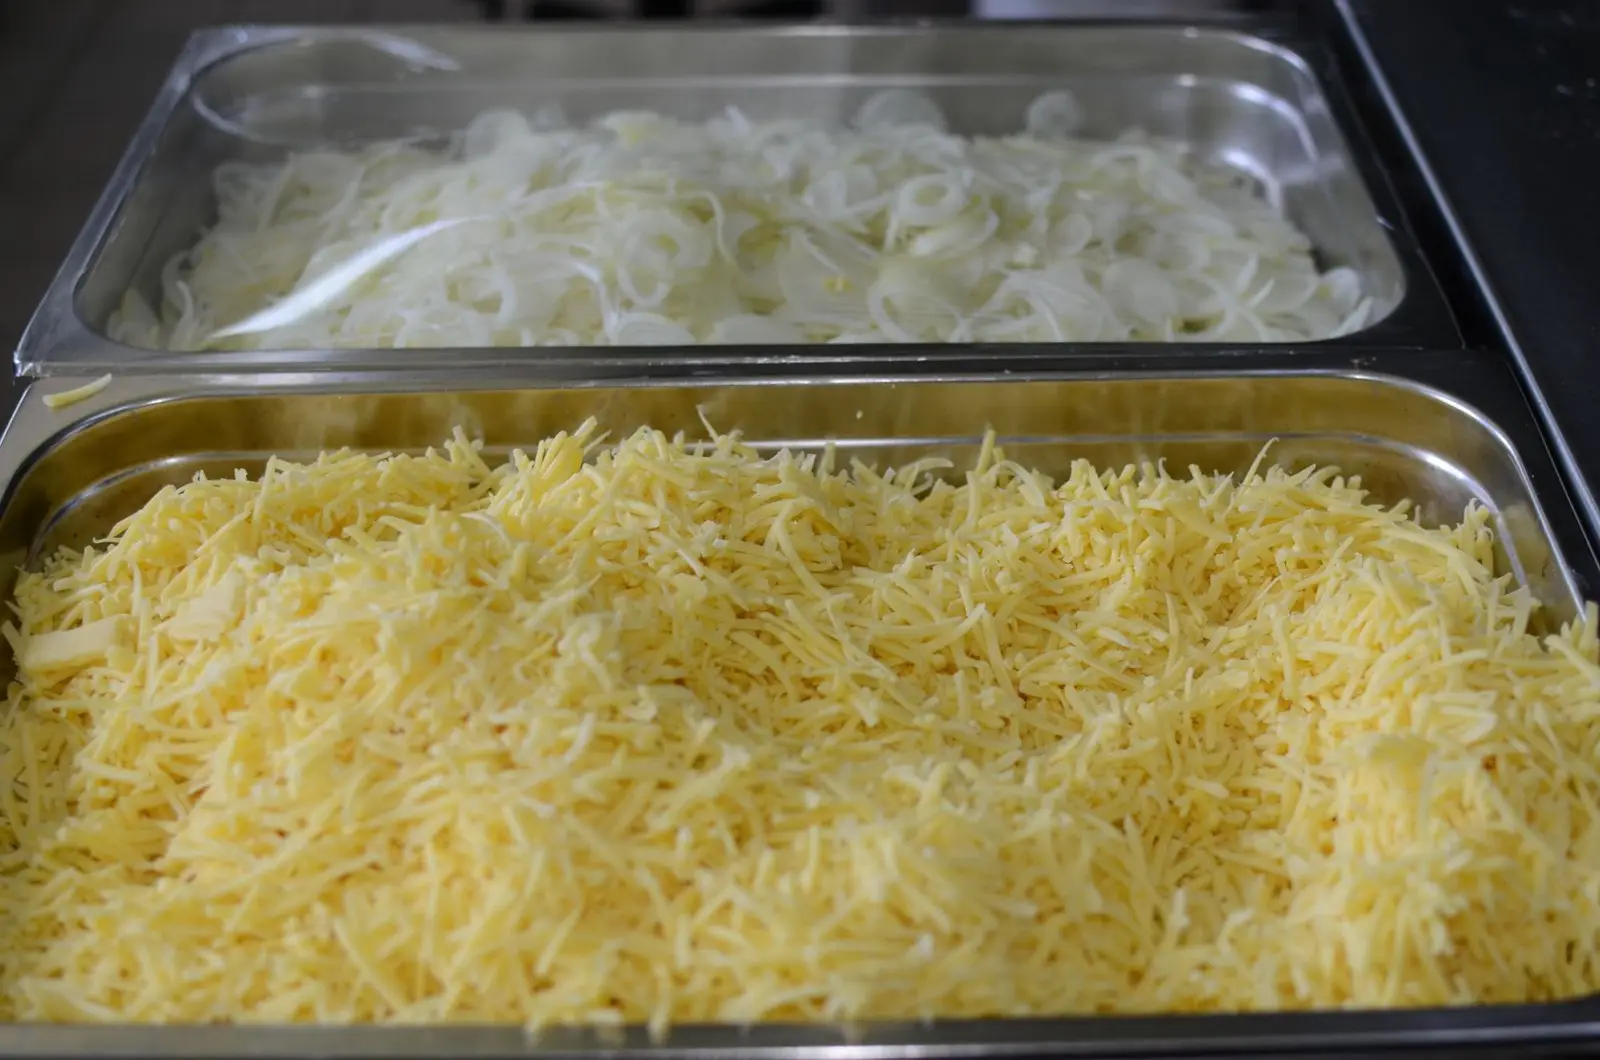
Blok kaşar rende olarak satılacaksa son adım rendelemedir. Rendeleme makinesine blok, tercihen soğuk olarak verilir; soğuk ürün yapışmayı azaltır. Disk seçenekleri 2–8 mm aralığındadır.
Verim ve kapasite dengesi
Kaşar hattında tipik verim, süt miktarına göre yaklaşık %10–12'dir. Bu oran Aktaş Krom'un kaşar üretim hattı için verdiği tipik değerdir; örneğin 10 ton süt işleyen bir hat için bu, kabaca 1–1,2 ton kaşar anlamına gelir. Gerçek verim sütün bileşimine ve işletme koşullarına göre değişir.
Kaşar hattı tipik olarak günde 5–50 ton süt işleyecek şekilde projelendirilir. Tek tek alınan makinelerde kapasite uyumsuzluğu darboğaz yaratır; örneğin haşlama makinesinin saatlik kapasitesi gramajlama veya soğutma kapasitesinden yüksek ya da düşük seçilirse akış aksar. Bu nedenle haşlama, gramajlama ve soğutma kapasiteleri birlikte hesaplanır.
Hat tasarımında dikkat edilecekler
Hat tasarımında malzeme, enerji kaynağı, temizlik ve otomasyon seviyesi baştan belirlenmelidir. Ürüne temas eden tüm yüzeyler paslanmazdır; malzeme AISI 304 paslanmaz çeliktir ve ürüne temas eden yüzeylerde talebe göre AISI 316L seçilebilir.
- Enerji: buhar, elektrik veya doğalgaz seçenekleri vardır; seçim tesisin mevcut altyapısına bağlıdır.
- Temizlik: hat CIP altyapısına uygun projelendirilir; CIP yıkama istasyonu opsiyon olarak eklenebilir.
- Otomasyon: manuel işletmeden PLC'li yarı otomatiğe kadar farklı seviyeler seçilebilir.
- Yan altyapı: buhar jeneratörü, chiller veya buzlu su, peynir altı suyu tankı ve vakum paketleme bağlantısı opsiyon olarak değerlendirilir.
Yerleşim çizimi, enerji, su ve buhar ihtiyacı ile makine kapasiteleri birlikte hesaplanır. Aynı hat yeni kurulan bir tesiste, kapasite artıran bir mandırada veya beyaz peynirden kaşara geçen bir işletmede kullanılabilir; her durumda akış sırası aynı kalır, değişen kapasite ve seçilen adımlardır.
Hattın tamamını almak zorunlu değildir. İstenen adımlar seçilebilir; örneğin yalnızca haşlama, gramajlama ve soğutma adımları projelendirilebilir ve ileride diğer adımlar eklenebilir.
Bu rehber Aktaş Krom'un proje deneyimine dayanır; işletmenize özel hesap için bize ulaşın.