Önemli noktalar
- CIP, ekipmanı sökmeden kapalı devrede yıkama çözeltisi dolaştırarak temizlik yapmaktır.
- Tipik döngü ön durulama, alkali yıkama, ara durulama, asitli yıkama ve son durulama adımlarından oluşur.
- Tank tasarımı temizliği doğrudan etkiler: püskürtme başlığı, ölü nokta bırakmayan iç yüzey ve tam boşaltma gerekir.
- Süt kabul ünitesi, nakil tankı ve proses tankı CIP ile yıkanabilir olarak tasarlanır.
İçindekiler
CIP (Clean-in-Place, yerinde temizlik), tank, boru hattı ve makine yüzeylerinin sökülmeden, kapalı devrede yıkama çözeltileri dolaştırılarak temizlenmesidir. Tipik döngü ön durulama, alkali yıkama, ara durulama, asitli yıkama ve son durulamadan oluşur.
CIP nedir?
CIP, ekipmanı parçalarına ayırmadan temizlemeyi sağlayan, süt ve gıda işlemede yaygın kullanılan bir yıkama yöntemidir. Yıkama çözeltisi tanklara ve borulara pompayla gönderilir, yüzeylerle temas ettikten sonra toplanır ve devreden çıkar.
Yöntemin değeri tekrarlanabilir olmasındadır. Elle yıkamada sonuç kişiye ve ele gelen yüzeye bağlıdır; CIP'te ise aynı adımlar aynı sırayla uygulanır. Ayrıca ekipmanın her seferinde sökülmesi gerekmediği için hem iş gücü hem duruş süresi azalır.
Döngü adımları
Bir CIP döngüsü, yüzeydeki süt kalıntısını ve mineral birikimini sırayla gidermek için tasarlanmış beş adımdan oluşur. Her adımın süresi, sıcaklığı ve çözelti derişimi hattın yapısına, kirlilik düzeyine ve temizlik kimyasalı üreticisinin önerisine göre belirlenir; bu rehber belirli bir sayı vermez.
- Ön durulama: Su ile yüzeydeki süt ve gevşek kalıntı uzaklaştırılır; böylece kimyasal çözelti gereksiz yere kirlenmez.
- Alkali yıkama: Alkali çözelti dolaştırılarak yağ ve protein kalıntıları çözülür.
- Ara durulama: Alkali çözelti sudan geçirilerek uzaklaştırılır, bir sonraki adımdaki asitle karışması önlenir.
- Asitli yıkama: Asit çözeltisi mineral birikimini (süt taşı gibi) çözer.
- Son durulama: Temiz su ile yıkama kimyasalı yüzeyden tamamen atılır; ekipman üretime hazır hale gelir.
Pratikte bazı işletmeler alkali ve asit adımlarını sırayla her yıkamada, bazıları ise asidi daha seyrek uygular. Bu karar hattın kirlenme düzeyine ve su sertliğine göre verilir.
Sıcaklık, derişim ve süre değerleri için kimyasal tedarikçisinin teknik föyüne ve işletmenin gıda güvenliği sistemine başvurun; bu rehber bu değerleri belirlemez.
Adımların sırası rastgele değildir. Ön durulama kalıntının büyük kısmını uzaklaştırarak kimyasal tüketimini sınırlar. Alkali adım organik kalıntıyı, asit adımı ise mineral tabakasını hedefler; bu iki farklı kirlilik türü tek bir çözeltiyle aynı etkinlikte giderilemez. Ara ve son durulamalar ise iki kimyasalın birbirine karışmasını ve üretime kimyasal taşınmasını önler.
Çözeltinin yüzeye etkisi üç unsura dayanır: temas süresi, sıcaklık ve akış. Püskürtme başlığı olan tanklarda akış, çözeltinin iç yüzeye çarpmasıyla mekanik etki yaratır; borularda ise yeterli debiyle sağlanır. Bu unsurlardan biri eksikse diğerleri tam telafi edemez.
Döngünün sonunda yıkamanın etkisi görsel kontrol, durulama suyunun denetimi ve işletmenin kendi doğrulama yöntemleriyle teyit edilir.
Tank tasarımıyla ilişkisi
CIP'in başarısı, yıkama çözeltisinin tüm iç yüzeye ulaşabilmesine ve tankın tamamen boşalabilmesine bağlıdır; bu da büyük ölçüde tank tasarımının sonucudur. Çözeltinin ulaşmadığı veya içinde kaldığı bir nokta temizlenmemiş bir nokta olur.
Proses tanklarında döner CIP püskürtme başlığı yıkama çözeltisini iç yüzeye dağıtır. Konik veya bombe taban, tank alt vanadan boşaltılırken ölü nokta bırakmadan tam boşaltma imkânı verir.
Süt nakil tanklarında iç yüzeylerde ölü nokta bırakmayan geniş radyuslu geçişler kullanılır. Tank hem elle hem CIP ile temizlenebilir, birikme noktaları oluşmaz ve temizlik CIP püskürtme başlığıyla yapılır.
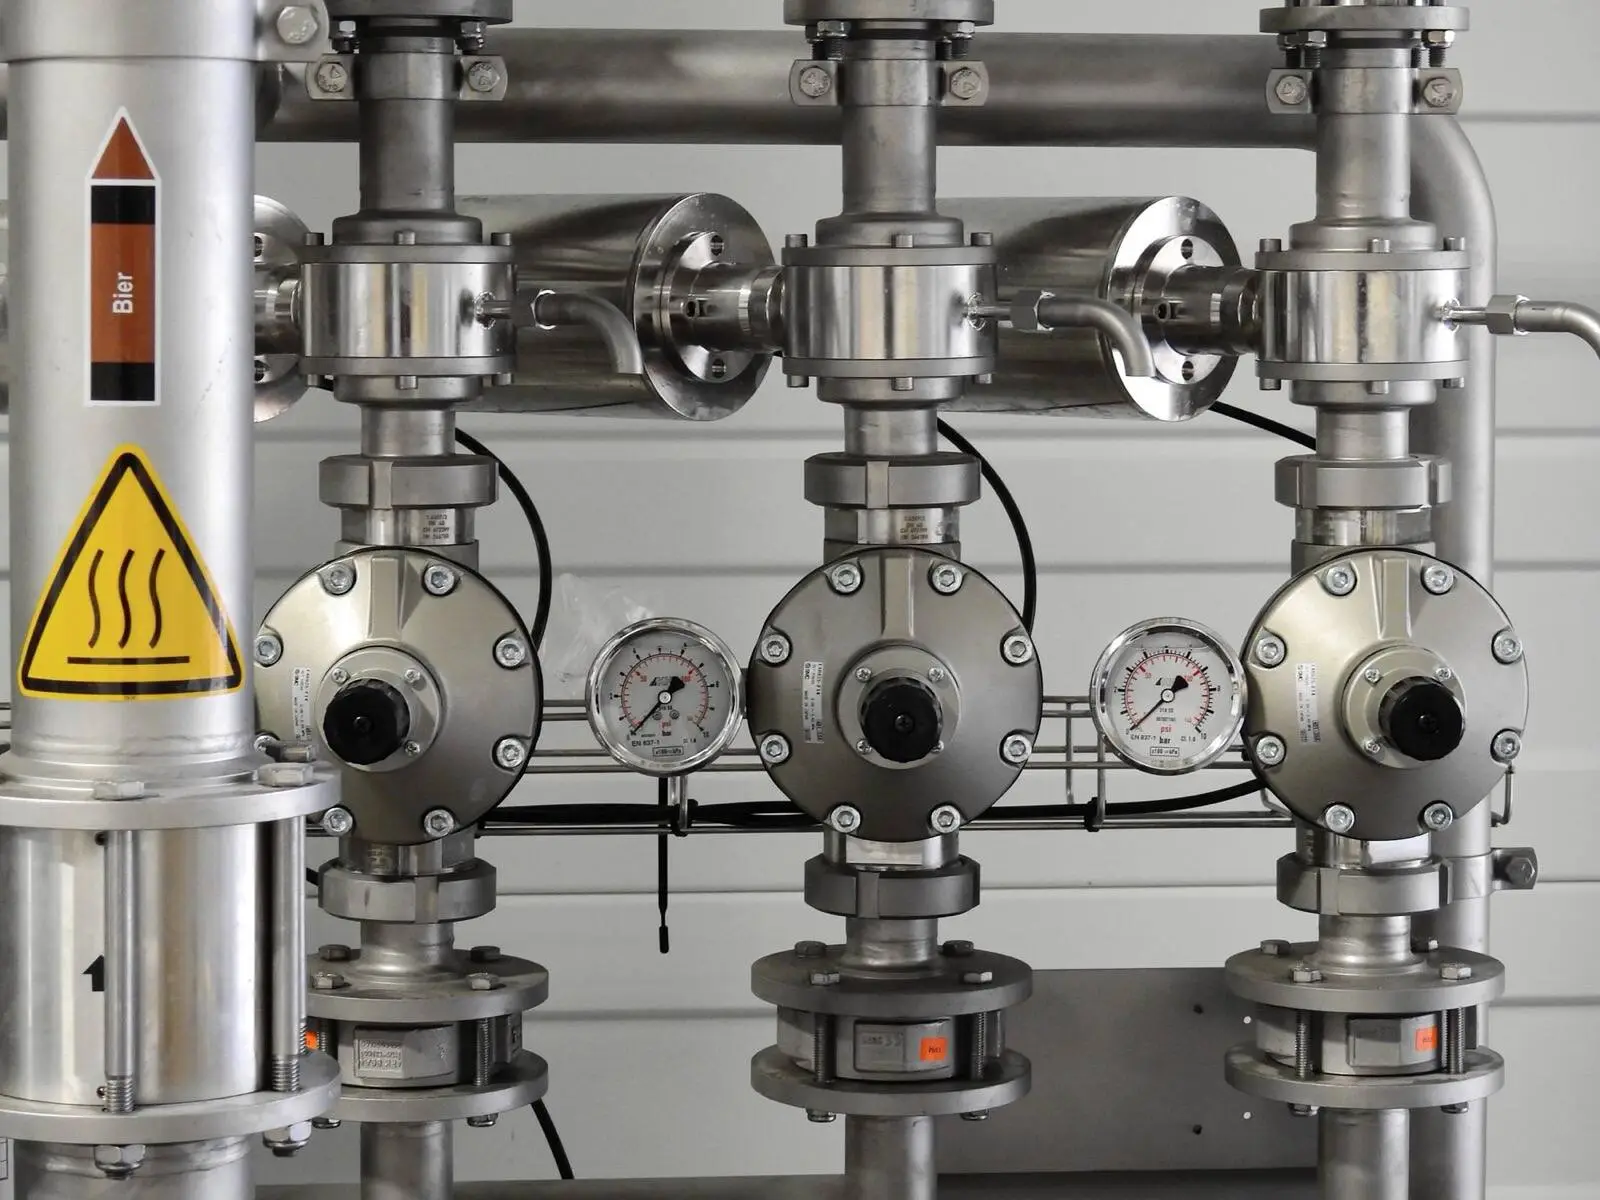
Hat bağlantıları da temizliği etkiler. Süt kabul ünitesi DN50–DN80 ölçüsünde ve DIN 11851 rakorlu bağlantılarla tankınıza bağlanır; yeni bir tankı mevcut CIP hattına eklerken rakor tipi ve hat ölçüsü uyumlu olmalıdır. Proses tankları da mevcut CIP hattınızın bağlantı ölçülerine göre projelendirilir.
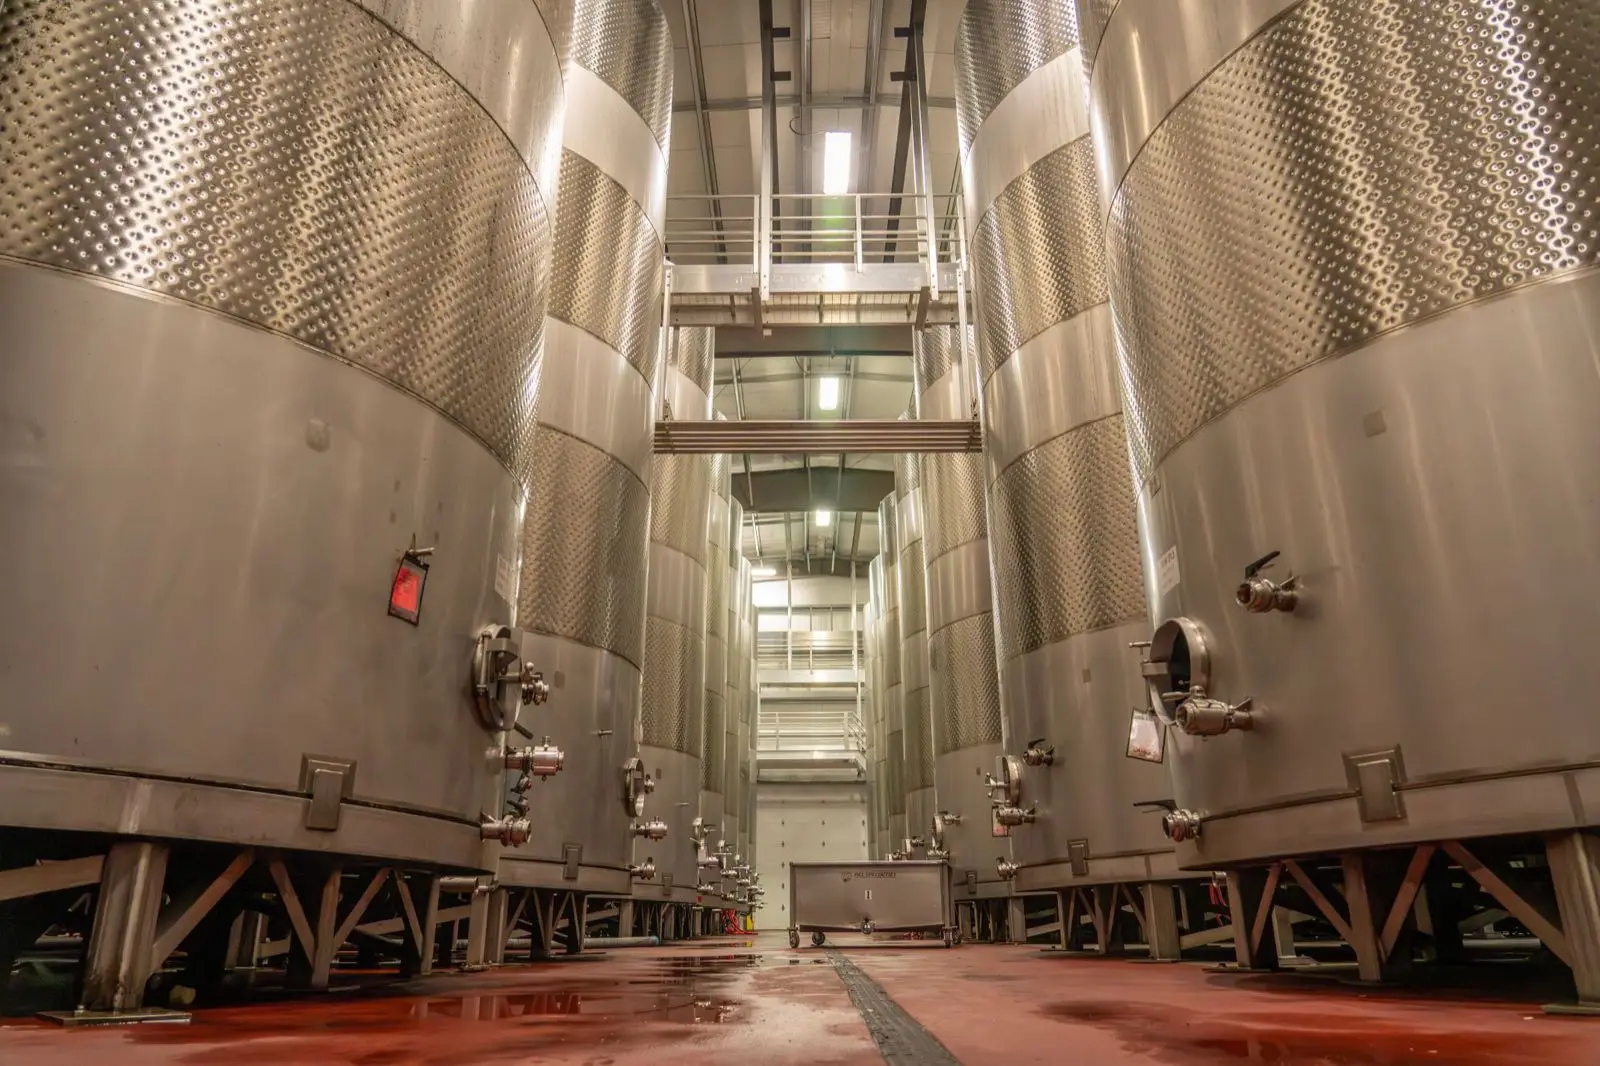
Malzeme de önemlidir: ürüne temas eden yüzeyler AISI 304 paslanmaz çelikten, talep halinde AISI 316L'den yapılır. Pürüzsüz bir yüzey, kalıntının tutunmasını zorlaştırır ve yıkamayı kolaylaştırır.
CIP ne zaman ve neden uygulanır
CIP, süt gibi hızla bozulan ve kalıntı bırakan bir ürünle çalışan her hatta, üretim bittikten sonra düzenli olarak uygulanır. Kalıntı yüzeyde kalırsa bir sonraki partiyi etkiler, mikroorganizmaların tutunmasına zemin hazırlar ve ısı geçişini bozar.
Süt zincirinde farklı noktalar farklı yıkama gerektirir. Nakil tankı her boşaltmadan sonra, ön alım ünitesi her kabul döneminden sonra, proses tankı ise her mayalama veya bekletme işleminden sonra yıkanır. Yıkama sıklığını işletmenin gıda güvenliği planı belirler.
- Nakil tankı: boşaltmadan sonra CIP püskürtme başlığıyla yıkanır.
- Süt ön alım ünitesi: filtre, hava ayırıcı tank, pompa ve sayaç tesisatı CIP ile yıkanır.
- Proses tankı: boşaltmadan sonra döner CIP başlığıyla yıkanır.
- Pastörizatör ve boru hattı: tesisat CIP uyumlu olarak çalışır.
CIP ve elle yıkama farkı
CIP ile elle yıkama arasındaki temel fark, temizliğin kime ve neye bağlı olduğudur. Elle yıkamada tank içine girmek, parçaları sökmek ve fırçayla ulaşmak gerekir; sonuç yıkamayı yapan kişiye ve erişilebilen yüzeye bağlıdır. CIP'te ise çözelti devre içinde dolaşır ve adımlar her seferinde aynı sırayla uygulanır.
Elle yıkama tamamen ortadan kalkmaz. Nakil tankları hem elle hem CIP ile temizlenebilecek şekilde tasarlanır; bazı durumlarda sökülebilen parçalar, contalar ve vana gövdeleri ayrıca elle kontrol edilir. CIP, düzenli temizliğin yükünü alır; gözle denetim ise onu tamamlar.
| Konu | CIP | Elle yıkama |
|---|---|---|
| Söküm | Genellikle gerekmez | Çoğunlukla gerekir |
| Tekrarlanabilirlik | Adımlar sabit sırayla uygulanır | Kişiye bağlıdır |
| Erişim | Çözelti kapalı devrede ulaşır | Elle ulaşılabilen yüzeylerle sınırlıdır |
| Duruş süresi | Daha kısadır | Söküm ve montaj süresi eklenir |
CIP hattı planlarken dikkat edilecekler
CIP tek bir makinenin özelliği değil, tesisin bütününü ilgilendiren bir sistemdir. Yıkama çözeltisini hazırlayan ve dolaştıran düzenek ile yıkanacak ekipmanın bağlantıları birlikte tasarlanmalıdır.
Yeni bir tank veya makine mevcut sisteme ekleniyorsa ilk kontrol edilecek şey bağlantı uyumudur: hat ölçüsü ve rakor tipi eşleşmelidir. Aktaş Krom tarafında proses tankları ve süt kabul ünitesi bu bilgilere göre projelendirilir; bu sayede ekipman, mevcut yıkama hattına ek bir adaptör zorunluluğu olmadan bağlanabilir.
İkinci kontrol, yıkama devresinin ekipmanı tam olarak dolaşabilmesidir. Döngü sırasında hiçbir hat kolu kör bırakılmamalı, çözeltinin ulaşmadığı uzun ve durgun boru kolları bırakılmamalıdır. Üçüncü kontrol ise yıkama sonrası tankın ve hattın gerçekten boşalabilmesidir; geride kalan çözelti sonraki üretime karışabilir.
- Yıkanacak tüm ekipmanı ve hat kollarını listeleyin.
- Her ekipmanın rakor tipini ve hat ölçüsünü yazın.
- Püskürtme başlığı olan tanklarda başlığın iç yüzeyin tamamını kapsayıp kapsamadığını kontrol edin.
- Tankların alt vanadan tam boşaldığını doğrulayın.
- Yıkama sırasını ve sıklığını işletmenin gıda güvenliği planında yazılı hale getirin.
Bu adımlar yeni bir tesiste ekipman seçiminden önce, mevcut bir tesiste ise yatırım yapmadan önce uygulandığında uyumsuzluk kaynaklı sürprizleri azaltır. CIP uyumu, ekipman tekliflerini karşılaştırırken sorulması gereken sorulardan biridir.
Bu rehber Aktaş Krom'un proje deneyimine dayanır; işletmenize özel hesap için bize ulaşın.